Gia công cơ khí là quá trình biến phôi kim loại hoặc nhựa kỹ thuật thành chi tiết theo bản vẽ. Chi tiết phải đúng hình dạng, kích thước và độ chính xác yêu cầu. Quy trình gồm 6 bước: nhận bản vẽ, chọn vật liệu, lập phương án, gia công, kiểm tra dung sai, giao hàng.
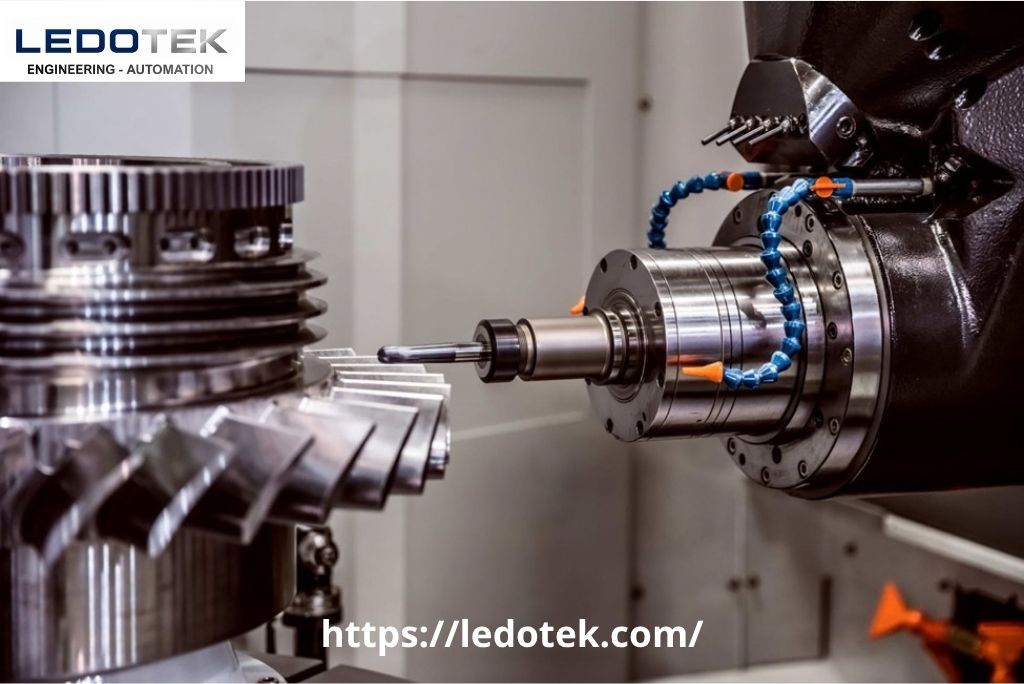
Gia công cơ khí tạo chi tiết kim loại chính xác
Gia công cơ khí là gì và gồm những gì?
Gia công cơ khí là nhóm công đoạn sản xuất làm thay đổi hình dạng, kích thước hoặc bề mặt của phôi. Kết quả là chi tiết hoàn chỉnh dùng được. Phôi có thể là thép, inox, nhôm, đồng hoặc nhựa kỹ thuật như POM và nylon. Chi tiết sau gia công dùng làm khung máy, trục, bạc, tấm đế và giá đỡ trong thiết bị công nghiệp.
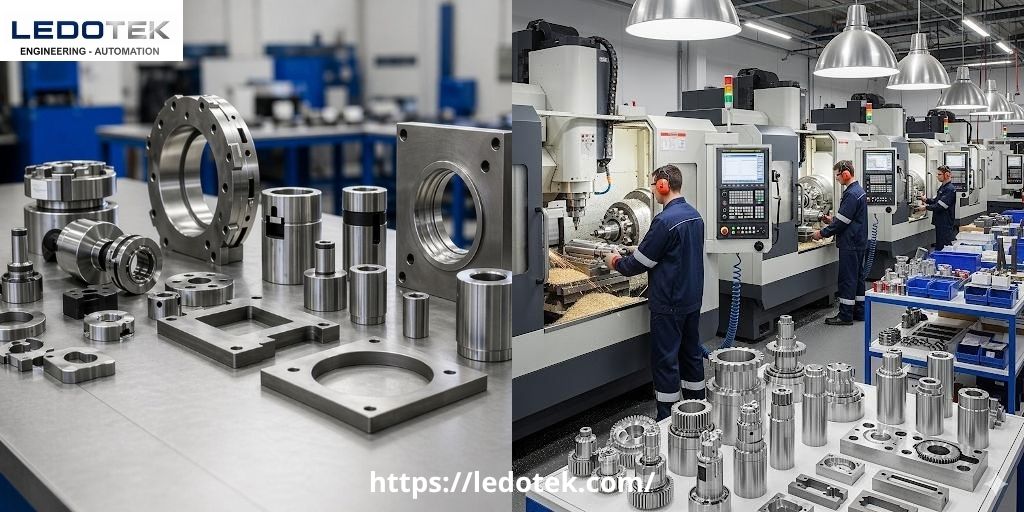
Chi tiết kim loại sau gia công cơ khí
Gia công cơ khí phân loại theo mức chính xác thế nào?
Gia công cơ khí chia thành ba mức theo độ chính xác: gia công thô, gia công chính xác và gia công siêu chính xác. Gia công thô tạo hình dạng gần đúng và chừa lượng dư để làm tiếp. Gia công chính xác đạt kích thước theo dung sai ghi trên bản vẽ, thường dùng cho chi tiết lắp ghép. Gia công siêu chính xác dành cho chi tiết đặc biệt cần dung sai rất nhỏ và bề mặt rất nhẵn.
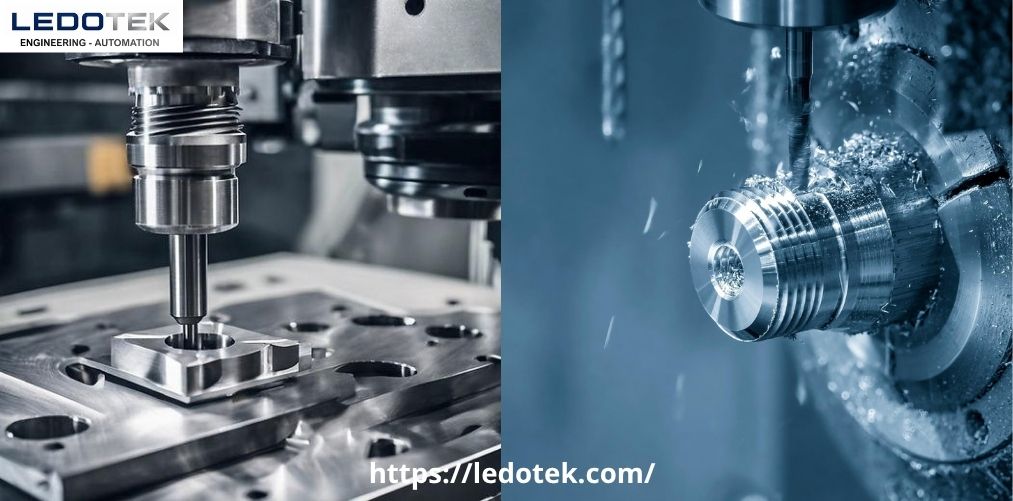
Gia công cơ khí chính xác bằng máy CNC
Gia công cơ khí phục vụ những ngành nào?
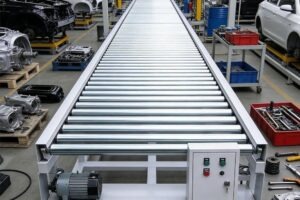
Chi tiết gia công cơ khí xuất hiện trong ô tô, xe máy, điện tử, máy móc, chế biến thực phẩm và ngành nhựa. Tại Ledotek, gia công cơ khí chính xác đi cùng nhóm thiết bị tự động hóa như băng tải con lăn, xe đẩy và robot. Một khung băng tải cần thép hộp cắt đúng chiều dài, khoan lỗ đúng vị trí và hàn đúng góc. Đây là ví dụ quen thuộc của việc bản vẽ trở thành sản phẩm dùng được trong nhà xưởng.
Các phương pháp gia công cơ khí phổ biến là gì?
Các phương pháp gia công cơ khí chia thành ba nhóm chính: cắt gọt, gia công áp lực và gia công hiện đại. Mỗi nhóm hợp với một loại chi tiết và một mức số lượng khác nhau. Chọn đúng nhóm ngay từ đầu giúp giảm phế phẩm và giảm chi phí.
Nhóm cắt gọt gồm những phương pháp nào?
Cắt gọt lấy đi một phần vật liệu của phôi để tạo ra hình dạng cần thiết. Bốn phương pháp phổ biến nhất gồm:
- Tiện: quay phôi và đưa dao vào để tạo chi tiết tròn xoay như trục, bạc, puly.
- Phay: dao quay cắt phôi cố định để tạo mặt phẳng, rãnh và hốc.
- Khoan và doa: tạo lỗ và hoàn thiện đường kính lỗ.
- Mài: hoàn thiện bề mặt để đạt độ nhẵn và kích thước chính xác.
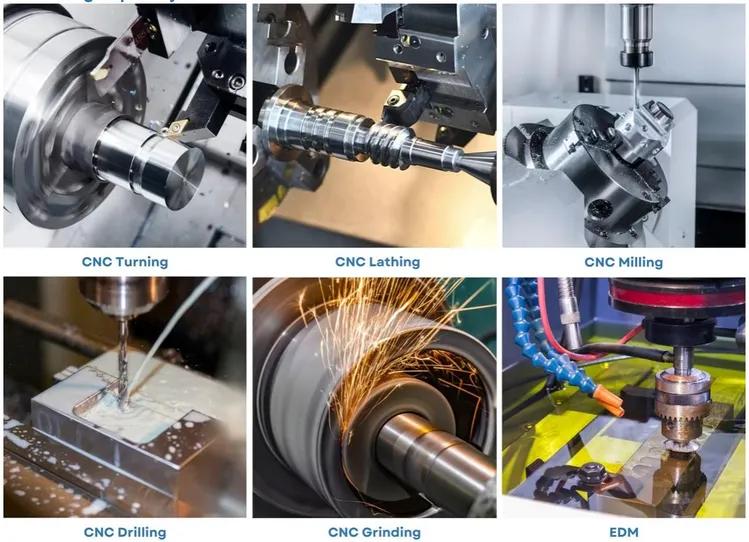
Các phương pháp cắt gọt trong gia công cơ khí
Nhóm gia công áp lực và ghép nối gồm những phương pháp nào?
Nhóm này tạo hình chi tiết mà không cắt bỏ nhiều vật liệu. Cắt và chấn tấm tạo vỏ tủ, giá đỡ từ tôn hoặc inox tấm. Đột dập tạo hàng loạt chi tiết giống nhau từ tấm kim loại. Rèn và đúc tạo phôi có khối lượng lớn. Hàn ghép các chi tiết rời thành khung hoặc cụm hoàn chỉnh.
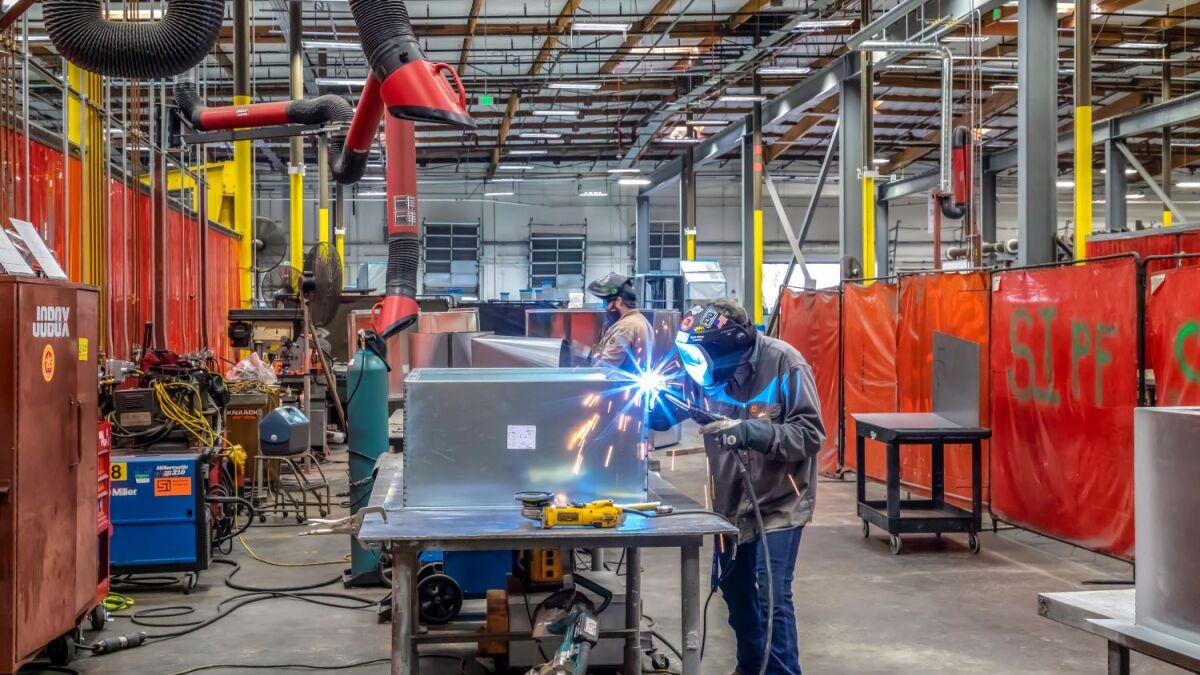
Gia công áp lực và hàn kim loại
Nhóm gia công hiện đại gồm những phương pháp nào?
Nhóm hiện đại gồm gia công CNC, cắt laser, cắt dây EDM và in 3D kim loại. Máy CNC chạy theo chương trình nên lặp lại kích thước ổn định giữa các chi tiết. Cắt laser cho đường cắt sắc nét trên tấm phẳng. Cắt dây EDM xử lý vật liệu cứng và biên dạng phức tạp mà dao cắt thông thường khó làm được.
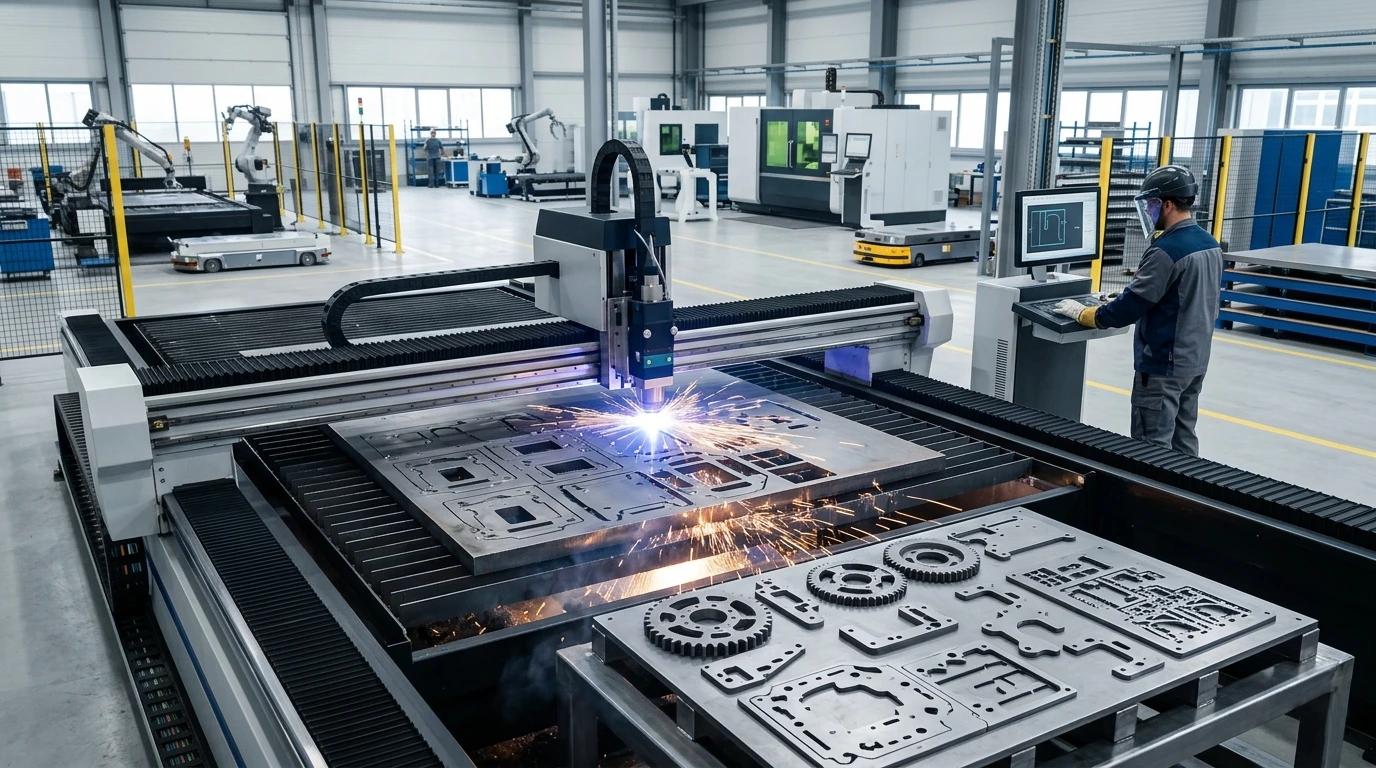
Công nghệ gia công cơ khí hiện đại CNC laser EDM
So sánh nhanh các phương pháp gia công cơ khí
|
Phương pháp |
Dùng để làm gì |
Chi tiết ví dụ |
Số lượng phù hợp |
|---|---|---|---|
|
Tiện |
Tạo chi tiết tròn xoay |
Trục, bạc, puly |
Ít đến vừa |
|
Phay CNC |
Tạo mặt phẳng, rãnh, hốc |
Tấm đế, khối có hốc |
Ít đến vừa |
|
Cắt laser |
Cắt tấm phẳng theo biên dạng |
Tấm đỡ, bản mã |
Ít đến lớn |
|
Chấn và uốn |
Tạo hình tôn tấm |
Vỏ tủ, giá đỡ |
Ít đến lớn |
|
Đột dập |
Tạo hàng loạt từ tấm |
Chi tiết giống nhau |
Lớn |
|
Hàn |
Ghép chi tiết rời |
Khung băng tải, khung bàn |
Ít đến vừa |
|
Mài |
Hoàn thiện bề mặt |
Trục, mặt trượt |
Theo yêu cầu |
|
Cắt dây EDM |
Cắt vật liệu cứng |
Chi tiết đã tôi, khuôn |
Ít |
Quy trình gia công cơ khí gồm 6 bước nào?
Quy trình gia công cơ khí chuẩn gồm 6 bước. Đó là nhận bản vẽ, chọn vật liệu, lập phương án, gia công, kiểm tra, xử lý bề mặt và giao hàng. Làm đủ 6 bước giúp chi tiết đúng bản vẽ ngay lần đầu. Mỗi bước dưới đây tự đứng độc lập để bạn tra cứu nhanh.
Bước 1: Tiếp nhận bản vẽ và yêu cầu kỹ thuật
Bước đầu tiên là đọc bản vẽ và xác nhận yêu cầu với khách hàng. Kỹ thuật viên kiểm tra kích thước, dung sai, vật liệu, số lượng và mức hoàn thiện bề mặt. Bản vẽ thiếu thông tin được hỏi lại trước khi báo giá. Bước này tránh làm sai từ đầu, vì sửa lỗi sau khi cắt phôi luôn tốn kém hơn.
Bước 2: Chọn vật liệu và chuẩn bị phôi
Vật liệu quyết định phương pháp gia công, tuổi thọ chi tiết và giá thành. Thép carbon phổ biến cho khung và giá đỡ. Inox dùng ở môi trường ẩm hoặc ngành thực phẩm. Nhôm nhẹ và dễ gia công. Nhựa kỹ thuật như POM và nylon hợp với bạc trượt và chi tiết chịu mòn. Sau khi chọn vật liệu, phôi được cắt theo kích thước có chừa lượng dư gia công.
Bước 3: Lập phương án gia công
Kỹ thuật viên chọn máy, dao cắt, đồ gá và thứ tự các nguyên công. Với chi tiết CNC, bước này gồm cả lập trình đường chạy dao. Phương án tốt giảm số lần gá lại phôi, nhờ đó giữ được độ đồng tâm và độ song song giữa các mặt. Xưởng cũng xác định trước các điểm đo để kiểm tra sau khi gia công.
Bước 4: Gia công tạo hình
Chi tiết được tạo hình bằng tiện, phay, khoan, cắt, chấn hoặc hàn tùy bản vẽ. Gia công thô lấy đi phần lớn vật liệu thừa. Gia công tinh đưa kích thước về sát dung sai. Người vận hành đo kiểm giữa chừng ở các kích thước quan trọng để phát hiện sai lệch sớm.
Bước 5: Kiểm tra kích thước và dung sai
Chi tiết hoàn thành được đo bằng thước cặp, panme, đồng hồ so hoặc máy đo tọa độ CMM tùy mức chính xác. Kết quả đo được đối chiếu với dung sai trên bản vẽ. Chi tiết lệch dung sai bị loại hoặc gia công lại. Với lô nhiều chi tiết, xưởng kiểm tra chi tiết đầu tiên và kiểm lấy mẫu theo lô.
Bước 6: Xử lý bề mặt, đóng gói và giao hàng
Chi tiết đạt yêu cầu được làm sạch, mài bavia và xử lý bề mặt nếu bản vẽ yêu cầu. Các lựa chọn phổ biến gồm sơn tĩnh điện, mạ kẽm, anod hóa cho nhôm và đánh bóng inox. Sau đó chi tiết được đóng gói chống va đập và chống gỉ. Hàng được giao theo lịch đã thống nhất với khách.
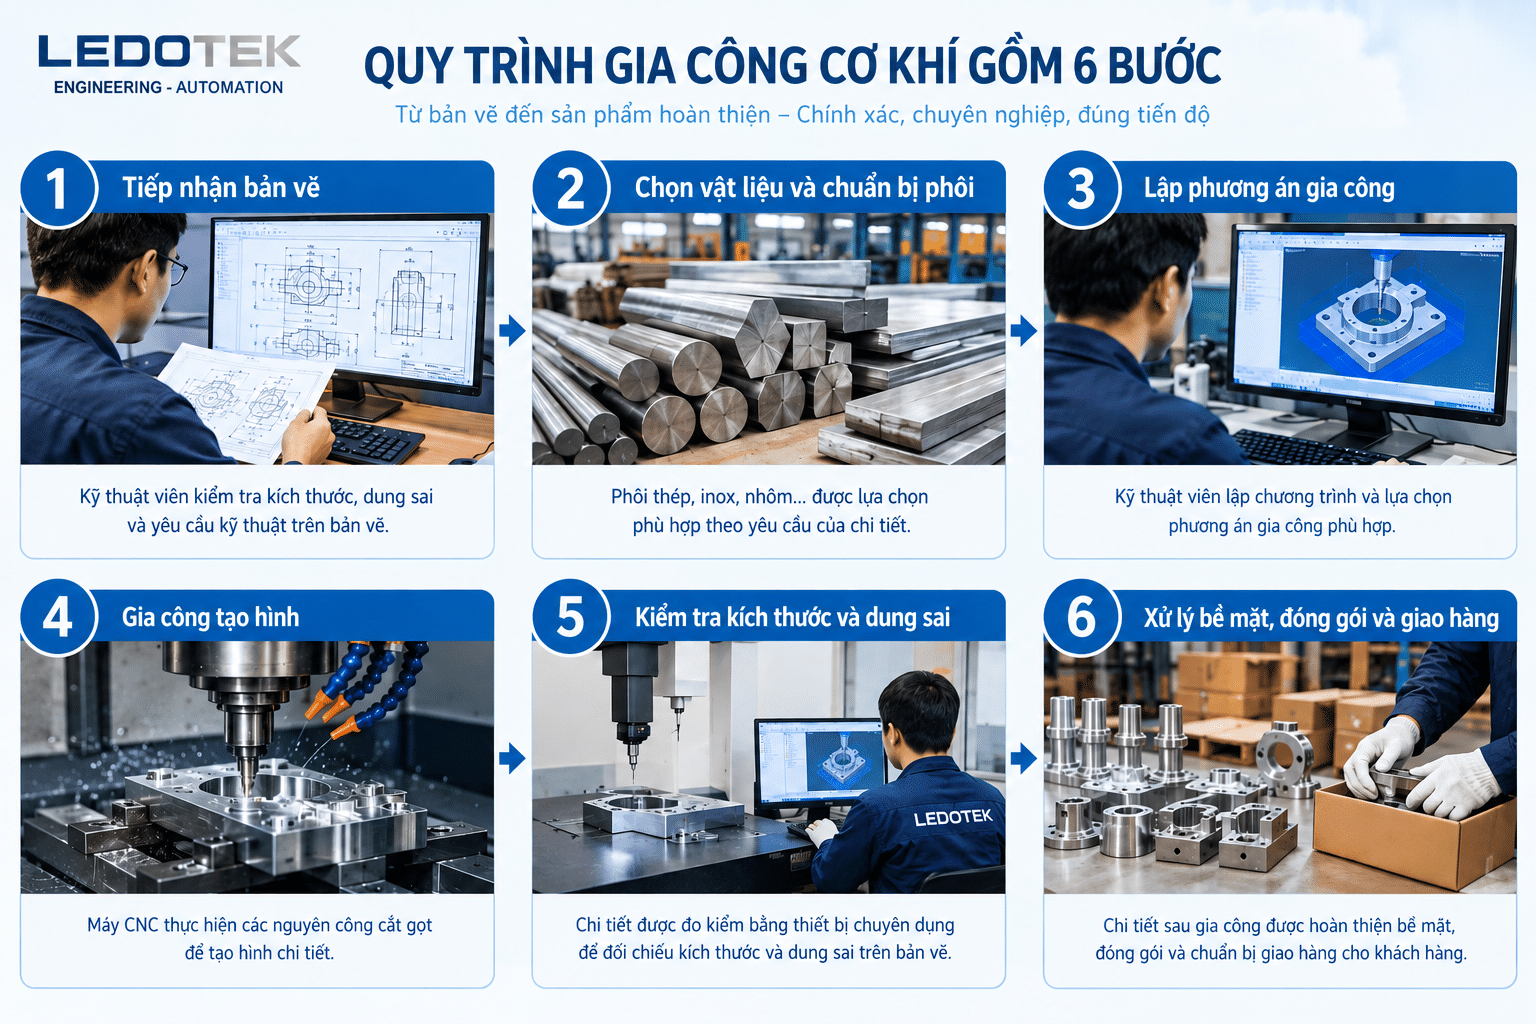
Quy trình gia công cơ khí gồm 6 bước
Dung sai gia công cơ khí là gì và chọn bao nhiêu là đủ?
Dung sai gia công cơ khí là độ lệch cho phép của kích thước thực so với kích thước danh nghĩa trên bản vẽ. Ví dụ, trục ghi 20 mm với dung sai ±0,1 mm được chấp nhận trong khoảng từ 19,9 đến 20,1 mm. Dung sai càng nhỏ thì yêu cầu về máy, dao và kiểm tra càng cao.
Dung sai chung theo TCVN 7294-1:2003 là bao nhiêu?
Khi bản vẽ không ghi dung sai riêng, nhiều xưởng áp dụng dung sai chung theo TCVN 7294-1:2003, tương đương ISO 2768-1:1989. Tiêu chuẩn chia bốn cấp: f (tinh), m (trung bình), c (thô) và v (rất thô). Bảng dưới đây là dung sai kích thước dài của hai cấp f và m.
|
Dải kích thước (mm) |
Cấp f (mm) |
Cấp m (mm) |
|---|---|---|
|
Từ 0,5 đến 3 |
±0,05 |
±0,1 |
|
Trên 3 đến 6 |
±0,05 |
±0,1 |
|
Trên 6 đến 30 |
±0,1 |
±0,2 |
|
Trên 30 đến 120 |
±0,15 |
±0,3 |
|
Trên 120 đến 400 |
±0,2 |
±0,5 |
Ghi “ISO 2768-m” vào khung tên bản vẽ để báo xưởng áp dụng cấp trung bình cho kích thước không ghi dung sai riêng.
Nên chọn dung sai chặt đến mức nào?
Chỉ siết dung sai ở vị trí cần lắp ghép hoặc cần độ chính xác chức năng. Một số nhà gia công CNC nêu mức khoảng ±0,13 mm là dung sai tiêu chuẩn cho phay và tiện. Dung sai chặt hơn làm tăng thời gian gia công, thời gian đo kiểm và giá thành. Khung bàn thao tác bằng thép hộp thường đủ dùng với cấp m. Chi tiết lắp ghép chính xác cần ghi rõ kiểu lắp như H7/g6.
Chọn phương pháp gia công theo số lượng và hình dạng chi tiết như thế nào?
Hình dạng chi tiết và số lượng đơn hàng là hai yếu tố quyết định phương pháp gia công cơ khí phù hợp. Bảng dưới đây gợi ý lựa chọn cho các tình huống thường gặp.
|
Tình huống |
Phương pháp nên xét |
Lý do |
|---|---|---|
|
Chi tiết mẫu hoặc lô nhỏ |
Phay hoặc tiện CNC |
Không cần làm khuôn |
|
Chi tiết tròn xoay |
Tiện |
Quay phôi cho độ đồng tâm tốt |
|
Tấm phẳng nhiều lỗ |
Cắt laser rồi chấn |
Cắt nhanh, uốn tạo hình dễ |
|
Số lượng lớn, hình đơn giản |
Đột dập |
Giá mỗi chi tiết thấp khi số lượng lớn |
|
Vật liệu cứng, biên dạng phức tạp |
Cắt dây EDM |
Cắt được vật liệu dao thường khó xử lý |
|
Khung kết cấu |
Cắt và hàn |
Ghép nhanh từ thép hộp, thép hình |
Những lỗi nào làm đơn gia công theo bản vẽ bị chậm hoặc đội giá?
Năm lỗi dưới đây là nguyên nhân phổ biến khiến đơn gia công cơ khí bị hỏi lại, chậm tiến độ hoặc tăng giá:
- Gửi ảnh chụp hoặc file PDF không có đủ kích thước.
- Ghi vật liệu chung chung, ví dụ chỉ ghi “thép” mà không nêu mác thép.
- Ghi dung sai chặt cho mọi kích thước, kể cả bề mặt không lắp ghép.
- Quên yêu cầu xử lý bề mặt hoặc nhiệt luyện, dẫn đến phải làm lại.
- Không nêu số lượng và tiến độ, khiến xưởng khó chọn phương pháp tối ưu.
Ledotek nhận gia công cơ khí như thế nào?
Ledotek là thương hiệu cơ khí tự động hóa của GionTek. Địa chỉ: Tầng 6, tòa nhà Plaschem Tower, 562 Nguyễn Văn Cừ, phường Bồ Đề, Hà Nội. Ledotek cung cấp thiết bị tự động hóa và gia công cơ khí chính xác. Các ngành phục vụ gồm ô tô, xe máy, điện tử, máy móc, thực phẩm và nhựa. Khách hàng tại Hà Nội, Hưng Yên và Thanh Hóa có thể gửi bản vẽ để nhận tư vấn và báo giá. Liên hệ hotline 0904570919 hoặc xem dịch vụ tại Gia công cơ khí Ledotek.
Câu hỏi thường gặp về gia công cơ khí tại Ledotek
Ledotek nhận gia công cơ khí những hạng mục nào?
Ledotek nhận gia công cơ khí chính xác theo bản vẽ cho ngành ô tô, xe máy, điện tử, máy móc, thực phẩm và nhựa. Hạng mục gồm chi tiết máy, khung, giá đỡ và phụ kiện cho thiết bị tự động hóa. Sau khi xem bản vẽ và vật liệu, kỹ thuật viên Ledotek xác nhận phương pháp phù hợp như tiện, phay, cắt, chấn hoặc hàn.
Đặt gia công theo bản vẽ cần gửi file định dạng gì?
Nên gửi file 3D dạng STEP hoặc IGES kèm bản vẽ 2D dạng DXF, DWG hoặc PDF có đầy đủ kích thước. Bản vẽ cần ghi vật liệu, dung sai, số lượng và yêu cầu xử lý bề mặt. Ảnh chụp hoặc PDF không có kích thước thường phải hỏi lại và làm chậm báo giá.
Đơn hàng gia công số lượng ít có nhận không?
Ledotek nhận đơn gia công số lượng ít, bao gồm chi tiết mẫu và lô nhỏ. Với số lượng ít, phương pháp CNC phù hợp vì không cần làm khuôn. Đơn giá mỗi chi tiết thường cao hơn lô lớn vì chi phí lập trình và gá đặt chia cho ít chi tiết hơn.
Thời gian gia công một đơn hàng mất bao lâu?
Thời gian gia công phụ thuộc độ phức tạp của chi tiết, vật liệu, số lượng và yêu cầu xử lý bề mặt. Một đơn hàng gồm ba phần thời gian: chuẩn bị phôi và lập trình, gia công, kiểm tra và hoàn thiện. Ledotek xác nhận ngày giao cụ thể trong báo giá sau khi xem bản vẽ. Bản vẽ đầy đủ ngay từ đầu giúp rút ngắn thời gian chờ.
Ledotek có giao hàng tới Hưng Yên và Thanh Hóa không?
Ledotek nhận giao hàng tới Hưng Yên và Thanh Hóa, bên cạnh khu vực Hà Nội. Từ trụ sở tại Hà Nội, Hưng Yên là tuyến gần hơn, còn Thanh Hóa cách Hà Nội khoảng 150 km. Phí vận chuyển và ngày giao được ghi rõ trong báo giá theo địa điểm nhận hàng.
Hotline: 0971524191
Địa chỉ : 12 Grand Marina, Ecopark, Hưng Yên